Titan er preget av lett vekt, høy styrke, metallisk glans, god korrosjonsmotstand, på grunn av dens stabile kjemiske egenskaper, god motstand mot høye og lave temperaturer, motstand mot sterke syrer og alkalier, så vel som høy styrke, lav tetthet er kjent som "rommetall", "intelligent", "biologisk metall", "alle purp-metall". "Space Metal", 'Smart Metal', 'Bio-Metal', 'All-Purpose Metal'.
Titan Wire Classification: Titanium Alloy Wire, Pure Titanium Brilleres Wire, Titanium Right Wire, Pure Titanium Wire, Titanium Welding Wire, Titan Hanging Wire, Titanium Coil Wire, Titanium Bright Wire, Titanium Wire for Medical Use, Titanium Nickel Alloy Wire.


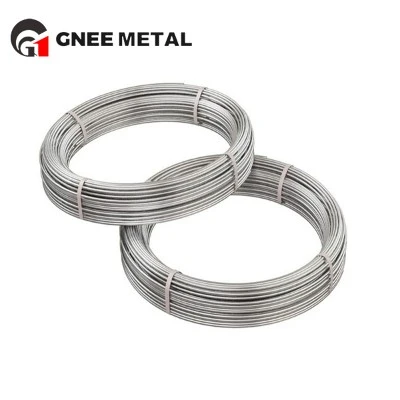
Spesifikasjon av titantråd:
A. Titanium Wire Spesifikasjoner: φ {{0}}. 8- φ6.0mm
B. Spesifikasjon av titantråd for briller: φ1. 0- φ6. 0 mm spesiell titanråd
C. Spesifikasjon av titanråd: φ {{0}}. 2- φ8.0mm Spesial for kleshengere.
Hovedbruk av titantråd inkluderer: sveising, produksjon av fjærer, nagler og så videre. Mye brukt i luftfart, marine, petrokjemiske, medisin og andre felt.
1. Sveisetråd, for tiden mer enn 80% av titan- og titanlegeringstråd brukes som sveisetråd. For eksempel alle slags sveising av titanutstyr, sveiserør, luftfartsstråle -turbinskive og sveising av bladfyll, magasinsveising og så videre.
2. Titan på grunn av utmerket korrosjonsbestandighet, i kjemisk, farmasøytisk, papir og andre bransjer er mye brukt, for eksempel Tianjin kjemisk anlegg ved bruk av 3,2 mm rent titanrådforberedelse av et filter.
3. Titan- og titanlegeringsledninger brukes til å produsere festemidler, bærende komponenter, fjærer og så videre på grunn av deres gode generelle ytelse. For eksempel Xi'an høytrykksventilfabrikk med TC4-ledningsproduksjonsventiltrykk fjær.
4. Medisinsk og helseindustri, titan og titanlegeringstråd brukes til å produsere medisinsk utstyr, implantert i kroppen til kronen faste, skallen fikset.
5. Noen titanlegeringer brukes til å produsere satellittretter og skulderputer for klær på grunn av deres formminnefunksjon.
6. Titan og titanlegeringsledninger brukes til å lage forskjellige elektroder i elektroplatering og vannbehandlingsindustri.
Titankyr og titanlegertegning er under virkningen av tegningskraften vil spole eller tråd tomme fra tegningen die hull for å produsere et lite tverrsnitt av titan og titanlegering av metall av metall. Ulike metaller og legeringer med forskjellige tverrsnittsformer og størrelser på tråd kan produseres ved tegning. Trukket ledning, presis størrelse, overflatebehandling og bruk av tegneutstyr og former er enkle, enkle å produsere. I tegningsdiameteren på mindre enn 0. 0 5mm ultra-fintråd, gjennom formen er vanskelig, for å forbedre stabiliteten til tegneprosessen, for å redusere antallet avtrekk og gjennom formen for å forbedre effektiviteten til å tegne produksjonen, kan brukes med en sikkerhetsfaktor av K-verdien som er større enn 2.0.
I omkrystalliseringstemperaturen over tegningen er varm tegning, i høyere romtemperatur under rekrystalliseringstemperaturen på tegningen er varm tegning. Kald tegning er den vanligste tegningsmetoden som brukes i produksjon av metallledninger og tråder. Varm tegning, ledningen i mugghullet før oppvarming, hovedsakelig for metaller med høyt smeltepunkt som wolfram, molybden og annen metalltrådstegning. Varm tegning, ledningen må også varmes opp gjennom varmeren til et spesifisert temperaturområde før du kommer inn i mugghullet for tegning, hovedsakelig brukt til sinktråd, vanskelig å deformere legeringstråden som høyhastighetsståltråd, bærende ståltråd.
I henhold til tegningsprosessen til ledningen gjennom samtidig er antallet muggpunkter bare gjennom en formtegning en enkelt tegning, på sin side, gjennom et antall påfølgende (2 ~ 25) formtegning er en kontinuerlig tegning med flere kanals. Enkeltpassende tegning av linjehastigheten er lav, lav produktivitet og arbeidsproduktivitet, ofte brukt i stor diameter, lav plastisitet og formet tråd, trådtegning. Flerkanals tegningslinjehastighet er høy, høy grad av mekanisering og automatisering, høy produktivitet og arbeidsproduktivitet, er den viktigste måten å metalltråd, ledningsproduksjon. Det er delt inn i ikke-glidende kontinuerlig tegning og skyve kontinuerlig tegning.
I henhold til smøremiddelspunktene er bruken av flytende smøremidler våt tegning, bruk av faste smøremidler er tørr tegning.
I henhold til formen på tverrsnittet av den trukket ledningen, er det rund trådtegning og formet trådtegning.
I henhold til rollen som den trakkede ledningen på spenningspunktene, er det en positiv trekkrafttrekking og motvirkningskraft.
Det er også spesiell tegning, for eksempel rulletegning!
Prosessegenskaper: Ledningstegning Stresstilstand for toveis trykkspenning er en strekkspenning av treveis hovedspenningstilstand, det er treveis trykkstress er den viktigste stresstilstanden sammenlignet med den trukket ledningen er lettere å oppnå plastisk deformasjonstilstand.
Tegning av deformasjonstilstand for toveis komprimeringsdeformasjon til en strekkdeformasjon av den treveis hoveddeformasjonstilstanden, tilstanden til metallmaterialet for å spille plast ugunstig, mer sannsynlig å produsere og eksponere overflatedefekter. Ledningsprosess for kanaldeformasjon Etter sikkerhetsfaktorgrensene er kanaldeformasjon mindre tegnet flere kanaler, og i produksjonen av metalltråd brukes ofte i flerkanals kontinuerlig høyhastighets tegning.
Wire Drawing In de vanlige problemene og løsningene
Først av alt valg av våt tegningsprosess, vanligvis for liten diameter, eller overflatebehandling, eller påfølgende prosesseringsprosess har spesielle krav til metalltegning. Hovedkategoriene av våte tegningsmøremidler er rene oljer, syntetiske oljer, emulsjoner, pastaer og så videre. Valg av våte smøremiddel er hovedsakelig basert på råstoffmateriale, muggsopp, overflatekvalitet og nedstrøms applikasjoner og mange andre faktorer. For eksempel, ofte brukt tegning av rustfritt stål, velger for eksempel høyere viskositet og spesielle ekstreme trykktilsetningsstoffer av ren olje, karbonstål velger vanligvis emulsjon, ikke-jernholdige metaller I henhold til de endelige påføringskravene kan kravene velge ren olje eller syntetisk olje, kan du også velge emulsjon. Det er spesielle krav, du kan også velge pasta.
Generelt sett, i praksis, uansett tørr tegning eller våt tegningsprosess, vil det være en rekke problemer. Ta en titt på den våte trekkprosessen til de vanlige problemene, og de tilsvarende løsningene.
1, Wire Misfarging
Ledning (for eksempel kobber) Misfarging av overflaten er hovedsakelig oksidativ misfarging, som følge av feil temperatur- og fuktighetsforhold. Det kan være emulsjonskonsentrasjonen er for lav, eller temperaturen er ikke normal; ledning festet for mye olje; Vannkvaliteten er ikke kvalifisert; utenlandsk oljeblanding og så videre.
Finn årsaken til misfarging, du kan ta passende tiltak for å løse problemet i henhold til den faktiske situasjonen. For eksempel, hvis emulsjonskonsentrasjonen er for lav, vil den bli hevet til normal standard; Temperaturen er ikke normal bør justeres til den normale 35 grader ~ 45 grader; Kontroller avkjørselen om trådtegningsoljeoverløpet; For å fjerne emulsjonen blandet med fremmede oljer og så videre.
2, mugg slitasje
Årsaker til stor muggslitasje, den ene er den feilaktige driften av maskinen, den andre er feil valg av smøremiddel. Hvis maskinen ikke kjører ordentlig, må operatøren hele tiden øve og sjekke arbeidsforholdet før hver kjøring.
I tillegg spiller smøremiddelet en nøkkelrolle i å hjelpe og lette tegneprosessen, og dets utvalg er kritisk. I dag blir trådtegningsprodukter fra Conde høyt verdsatt av mange selskaper. På den ene siden er det et komplett utvalg av produkter, i utgangspunktet som dekker alle trådtegningsapplikasjoner; På den annen side, Vicafil? Representative smøremidler, med rask tegnehastighet, god kjemisk kompatibilitet, ikke lett å bryte ledningen, etc., kan forlenge formen til formen. Ikke bare det, condat kan også være tilpassede smøreløsninger, gå foran på trådtegningsindustrien.
3, ødelagte trådskraper og burrs
Ledningsbrudd riper og burrs påvirker estetikken og kvaliteten på produktet i stor grad. Årsaken til disse problemene, kan skyldes utilstrekkelig smøring og føre til direkte kontakt mellom metallet og formen som genereres av forurensning av metallflis, mugghull tilstopping eller smøremiddels forverring, kan filtreres gjennom utstyret for å fjerne metallflisene, fjerne tilstopping og utskifting av smøremidler for å løse problemet.
4, emulsjonsstratifisering \/ overflate presipiterer for mye
Mikrobiell infestasjon, pH er for lav, flytende vannhardhet og uorganiske salter er for høy, emulsjonstemperaturen er for høy, kan forårsake emulsjonslag eller overdreven utfelling på overflaten av ledningen, løsningen bør også målrettes.
Hvis det er mikrobiell krenkelse, kan du legge til soppmiddel og supplere natriumhydroksydoppløsning eller trietylammoniumalkohol; PH er for lavt trenger også å supplere natriumhydroksydoppløsning eller trietylammoniumalkohol; Når hardheten og uorganiske salter av vannet som brukes til dispensering er for høyt, må du erstatte vannet som brukes til å dispensere; Og emulsjonstemperaturen er for høy, du må avkjøle den moderat før du bruker den.